Pourquoi l'étape de mise sous vide est-elle la partie la plus importante de la maintenance du SF6 ?
Envoyez-nous vos besoins en matière de test — recevez une solution sur mesure et un devis sous 24 heures ouvrables.
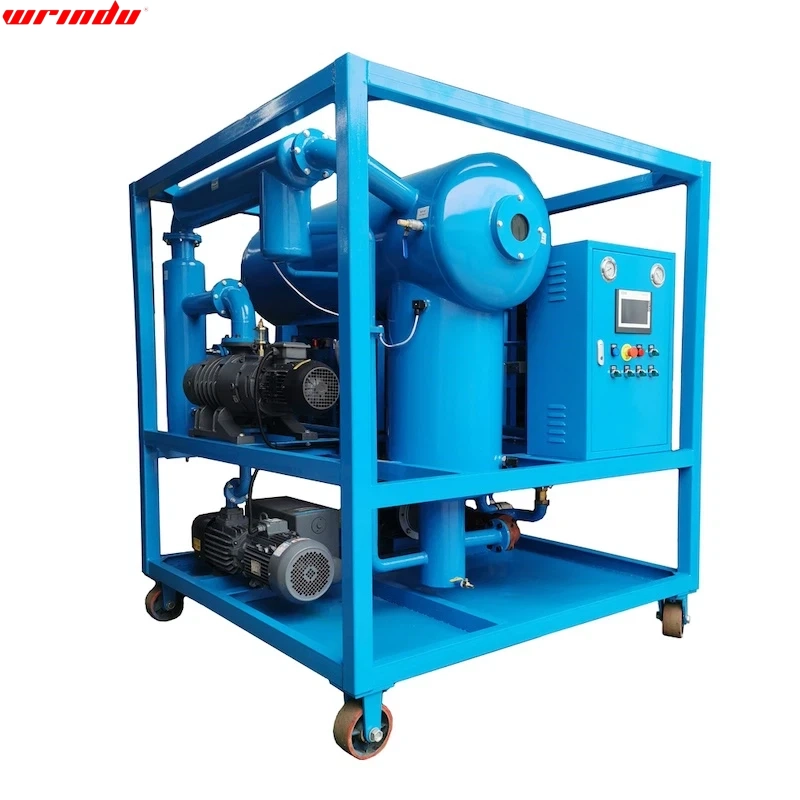
L'étape de mise sous vide est cruciale pour la maintenance des réservoirs SF6, car elle élimine l'air, l'humidité libre et le film d'eau invisible avant le remplissage. Une mise sous vide trop rapide peut emprisonner l'humidité dans le compartiment étanche, laquelle se transforme ensuite en acides, réduisant ainsi les performances d'isolation et la durée de vie du réservoir. En pratique, la qualité de la mise sous vide fait généralement la différence entre un remplissage propre et stable et des interventions de maintenance répétées.
Stratégie zéro fuite pour les SIG : protocoles privilégiant le vide
Pourquoi l'étage sous vide est-il au cœur de la maintenance du SF6 ?
C’est lors de l’étape de mise sous vide que l’on obtient la sécheresse réelle du compartiment. Le SF6 est un excellent isolant, mais seulement si l’enceinte est propre, sèche et étanche.
Lors de nos essais de production, nous avons constaté qu'un système peut paraître « sec » après une purge rapide, tout en présentant un taux d'humidité non conforme après remplissage. La raison est simple : l'eau résiduelle adhère aux surfaces métalliques, aux soudures d'angle, aux vannes et aux joints toriques, puis se mélange à nouveau au gaz.
Un étage à vide puissant remplit trois fonctions simultanément :
-
Élimine l'air afin que l'oxygène et l'azote ne diluent pas le gaz.
-
Élimine l'humidité des surfaces internes et des volumes emprisonnés.
-
Permet de détecter les fuites précocement, avant l'introduction du coûteux SF6.
Pourquoi l'humidité est-elle si importante dans les équipements SF6 ?
L'humidité est dangereuse car elle ne reste pas en suspension sans danger. Sous l'effet des contraintes électriques, elle peut contribuer à la formation de sous-produits corrosifs qui attaquent l'isolation, les contacts et les composants internes.
Sur le terrain, nous avons constaté que les problèmes d'humidité commencent souvent par des détails insignifiants : une bride restée longtemps ouverte, un dessiccant saturé, un joint mal entreposé ou un remplissage précipité après la maintenance. Une fois que le compartiment à gaz a absorbé de l'eau, le problème peut persister même après un nouveau remplissage si la mise sous vide n'est pas effectuée correctement.
Modes de défaillance courants liés à l'humidité
-
Condensation pendant les quarts de nuit ou par temps humide.
-
Film d'eau à l'intérieur des coudes, des espaces morts et des angles soudés.
-
Humidité introduite par les tuyaux, les chariots ou les joints de rechange.
-
Humidité résiduelle du compartiment à gaz après évacuation incomplète.
Comment fonctionne un étage à vide approprié ?
Une bonne étape de mise sous vide ne consiste pas simplement à « allumer la pompe et attendre ». Il s'agit d'une séquence de séchage contrôlée.
Tout d'abord, l'équipement est isolé, mis à la terre et préparé. Ensuite, l'évacuation commence lentement afin que l'eau de surface puisse s'évaporer au lieu de geler ou de stagner. Enfin, le vide est maintenu suffisamment longtemps pour que l'humidité emprisonnée s'échappe des joints et des cavités internes.
D'après les pratiques courantes en usine, une descente en pression progressive est souvent préférable à une descente en pression brutale. Concrètement, les opérateurs obtiennent généralement de meilleurs résultats en stabilisant le système proche du vide poussé et en le maintenant, plutôt qu'en cherchant à obtenir une chute de pression rapide.
Quels sont les paramètres de vide les plus importants ?
Les trois paramètres les plus importants sont le niveau de vide final, le temps de maintien et l'étanchéité. Si l'un d'eux est insuffisant, le résultat global de la maintenance s'en trouve compromis.
Pour de nombreuses opérations de maintenance du SF6, le niveau de vide final n'est pas le seul critère. Un compartiment qui atteint rapidement un vide poussé mais ne parvient pas à le maintenir n'est généralement pas prêt à être rempli. D'après notre expérience, la stabilité du vide est un meilleur indicateur de l'état de préparation qu'une simple lecture de manomètre.
Comment le vide élimine-t-il l'humidité concrètement ?
Le vide abaisse le point d'ébullition de l'eau. Cela signifie que l'eau peut se transformer en vapeur à des températures beaucoup plus basses et donc être pompée hors du compartiment.
C’est pourquoi le séchage sous vide est plus efficace que le simple rinçage au gaz pour « sécher » un équipement. En milieu humide, le rinçage seul a souvent tendance à déplacer l’eau au lieu de l’éliminer. Le séchage sous vide est plus décisif car il modifie l’état de l’eau.
Un conseil pratique : si le compartiment est resté ouvert longtemps dans une région côtière ou pluvieuse, attendez-vous à ce que les surfaces métalliques internes soient plus humides que ce que l’utilisateur peut voir. L’aspect extérieur est peu révélateur.
Pourquoi une évacuation lente est-elle préférable à une évacuation rapide ?
Une aspiration lente est souvent préférable car elle laisse le temps à l'humidité absorbée et en surface de s'évaporer. Une aspiration trop rapide peut laisser des poches d'eau ou entraîner un séchage inégal dans le compartiment.
Nous avons constaté que certaines équipes de maintenance précipitaient la vidange pour gagner du temps, pour ensuite découvrir un point de rosée insuffisant après le remplissage. Dans un cas de réintervention, la cause première n'était pas du tout la qualité du SF6 ; il s'agissait d'une vidange trop rapide qui n'avait pas permis de sécher complètement une poche de la chambre inférieure.
Règle pratique :
-
Commencez progressivement.
-
Surveillez la stabilité de la pression.
-
Maintenir un vide poussé suffisamment longtemps pour permettre la migration de l'humidité.
-
Vérifiez à nouveau le rebond avant de remplir.
Qui devrait se soucier le plus de la qualité du vide ?
Tous les acteurs responsables de la fiabilité à long terme devraient s'en préoccuper : entreprises de services publics, sous-stations électriques, fabricants d'appareillages, équipementiers et fournisseurs B2B. Dans le contexte industriel chinois, c'est d'autant plus important que la production en grande série exige un contrôle rigoureux des processus, et non une simple réparation ponctuelle.
Wrindu accompagne fréquemment les entreprises énergétiques, les équipementiers et les acheteurs industriels qui exigent des résultats de maintenance constants d'un lot à l'autre. Pour les grossistes et les projets sur mesure, un processus de mise sous vide insuffisant peut engendrer des coûts importants et nuire à l'image de marque, car un seul remplissage défectueux peut affecter plusieurs unités d'un même envoi.
Quels signes de défaillance indiquent une faiblesse de l'étage de vide ?
Les signes les plus évidents apparaissent après le remplissage, et pas toujours pendant la vidange. Une dérive de pression, des taux d'humidité supérieurs à la valeur cible, une lente dégradation de la qualité du gaz ou des alarmes répétées indiquent généralement un problème lors de la mise sous vide.
Surveillez ces indicateurs :
-
Le vide ne se maintient pas de manière stable pendant la période de maintien.
-
La pression augmente après un arrêt isolé.
-
L'analyse des gaz montre un retour d'humidité après le remplissage.
-
Le dessiccant se sature exceptionnellement vite.
-
L'inspection interne révèle la présence de buée ou de résidus.
Si ces problèmes se répètent, la cause probable n'est pas la bouteille de gaz. Il s'agit généralement d'un problème lié à la procédure d'évacuation, à des raccords défectueux, à des tuyaux contaminés ou à l'humidité introduite lors de la manipulation.
Comment une usine devrait-elle élaborer une procédure opérationnelle standard (SOP) privilégiant le vide ?
Une procédure opératoire standard (POS) en usine doit être conçue en fonction de la reproductibilité, et non de la mémoire de l'opérateur. La meilleure procédure est celle qui donne le même résultat le lundi matin et lors d'un réapprovisionnement d'urgence pendant le quart de nuit.
Une procédure opérationnelle standard (SOP) pratique, axée sur le vide, comprend généralement :
-
Vérifiez au préalable la propreté des joints, des vannes et des tuyaux.
-
Vérifier l'état de la pompe et le niveau d'huile ou si la pompe est sèche.
-
Évacuer progressivement pour éviter l'humidité emprisonnée.
-
Maintenir le vide suffisamment longtemps pour confirmer la stabilité.
-
Vérifier le rebond de pression avant le remplissage en gaz.
-
Enregistrer le niveau de vide, le temps de maintien, les conditions ambiantes et les résultats (réussite/échec).
Pour les fabricants d'équipement d'origine (OEM) et les usines, ces données s'avèrent précieuses lors des audits qualité et du dépannage après-vente. Wrindu recommande de considérer les enregistrements de vide comme des preuves de production, et non comme de simples documents administratifs.
Pourquoi les fabricants chinois utilisent-ils des méthodes de mise sous vide préalables ?
Les fabricants chinois privilégient les procédés de mise sous vide car ils améliorent le débit, la régularité et la fiabilité des exportations. Lorsqu'une usine expédie ses produits vers des régions aux climats variés, depuis des ports humides jusqu'à des sous-stations électriques situées à l'intérieur des terres, le procédé doit être suffisamment robuste pour résister aux conditions réelles de stockage et de transport.
Pour la vente en gros et les fournisseurs OEM, le coût caché réside dans les retouches. Un appareil ne respectant pas les critères d'humidité après expédition peut engendrer des frais supplémentaires de main-d'œuvre, de remplacement de gaz, des interventions sur site et une perte de confiance du client. Un processus rigoureux de mise sous vide permet de réduire ces pertes plus efficacement qu'un chariot à gaz plus onéreux.
Quels sont les équipements qui améliorent les performances du système d'aspiration ?
Le choix du matériel est important, mais plus grand n'est pas toujours synonyme de meilleur. La configuration optimale dépend du volume du réservoir, de la complexité de la tuyauterie interne et de la fréquence d'utilisation de la ligne.
En pratique, un bon système devrait comporter :
-
Vitesse de pompage suffisante pour la taille du compartiment.
-
Nettoyer les tuyaux à faible perméabilité et munis de raccords étanches.
-
Des jauges fiables capables de détecter un vide profond et stable.
-
Accessoires de manutention résistants à l'humidité.
-
Une configuration qui minimise le volume mort.
Pour une utilisation en usine à haut volume, les systèmes de mise sous vide et de charge intégrés de type Wrindu sont privilégiés car ils réduisent les erreurs de manipulation et raccourcissent le trajet entre la mise sous vide et le remplissage. Ce trajet plus court est crucial ; chaque déconnexion supplémentaire augmente le risque d’infiltration d’humidité.
Comment les opérateurs peuvent-ils empêcher la réentrée d'humidité ?
Il est souvent plus facile d'empêcher l'humidité de pénétrer à nouveau que de l'éliminer ultérieurement. Pour un résultat optimal, il est essentiel de contrôler le temps d'exposition, l'humidité ambiante et la propreté des accessoires.
Les bonnes pratiques en atelier comprennent :
-
Ne laissez les brides ouvertes que le temps nécessaire.
-
Boucher les tuyaux immédiatement après utilisation.
-
Conserver les joints et le dessiccant dans leur emballage scellé.
-
Évitez autant que possible de remplir le réservoir par temps d'humidité extrême.
-
Remplacez les joints suspects au lieu de les réutiliser.
Une petite source de contamination peut avoir des conséquences désastreuses. Nous avons constaté qu'un compartiment parfaitement vidé pouvait dysfonctionner à cause d'un tuyau humide raccordé juste avant le remplissage. La pompe a fonctionné correctement ; la manipulation, en revanche, a posé problème.
Avis d'experts de Wrindu
« En production, l’étape du vide est cruciale pour la qualité. Si l’évacuation est stable, sèche et bien documentée, le remplissage se déroule sans problème. En revanche, si le vide est bâclé, même avec un gaz de qualité supérieure, il sera impossible de corriger le tir. Chez Wrindu, nous considérons la maîtrise du vide comme la base de tout processus de maintenance fiable du SF6. »
Comment Wrindu prend-il en charge les besoins de maintenance SF6 des entreprises (B2B) ?
Wrindu accompagne les fabricants, grossistes, équipementiers et acheteurs industriels en leur fournissant des solutions de test SF6 et de remplissage sous vide conçues pour un usage industriel. Pour les projets en Chine et à l'export, l'exigence principale ne se limite pas à la fourniture d'équipements ; elle englobe également la stabilité des processus, le support technique et la constance des performances.
L'approche de Wrindu est pratique :
-
Adapter l'équipement au volume réel du réservoir et au cycle de service.
-
Assistance pour les processus d'installation, de mise en service et de maintenance.
-
Aider les acheteurs à réduire les pannes et les reprises liées à l'humidité.
-
Fournir des solutions orientées production pour les commandes personnalisées et en gros.
Pour les acheteurs qui comparent les fournisseurs, l'avantage ne réside pas uniquement dans le prix. Il s'agit aussi de savoir si l'équipement et le processus peuvent résister aux contraintes de la production quotidienne.
Conclusion
Pour une maintenance durable du SF6, commencez par la mise sous vide et considérez-la comme l'étape la plus importante du processus. Des compartiments secs, des raccords étanches, une évacuation lente et un temps de maintien vérifié sont essentiels pour préserver les performances d'isolation et réduire les risques de défaillance.
Pour les usines chinoises, les programmes OEM et les chaînes d'approvisionnement en gros, le message est clair : un protocole de mise sous vide prioritaire n'est pas un travail supplémentaire, c'est la solution la plus économique pour prévenir les problèmes d'humidité coûteux qui pourraient survenir ultérieurement. Wrindu développe et soutient cette approche grâce à des équipements et un savoir-faire adaptés aux conditions réelles de production.
FAQ
Quel doit être le niveau de vide avant de remplir le réservoir de SF6 ?
Elle doit être suffisamment profonde pour éliminer l'air et permettre à l'humidité de s'évaporer, puis maintenue stable pour confirmer que le système est sec et étanche.
Un cycle d'aspiration rapide peut-il suffire ?
Généralement non. Un cycle rapide peut faire baisser la pression, mais il restera tout de même de l'humidité sur les surfaces et dans les espaces morts.
Pourquoi l'humidité revient-elle après le remplissage ?
L'eau résiduelle présente dans l'enceinte, les tuyaux, les joints ou les raccords peut se dégazer ultérieurement et faire remonter le taux d'humidité.
Le séchage sous vide est-il préférable au rinçage au gaz ?
Oui, pour éliminer l'humidité. Le vide transforme l'eau en vapeur afin qu'elle puisse être extraite, tandis que le rinçage ne fait que déplacer l'humidité.
Wrindu peut-il prendre en charge les exigences spécifiques des usines ?
Oui. Wrindu travaille avec des fabricants, des équipementiers, des grossistes et des acheteurs d'usine sur des solutions pratiques de mise sous vide et de charge du SF6.
Articles connexes
 Bancs d'essai pour transformateurs : Tests de réception en usine versus tests sur siteConnaissances
 Disjoncteurs à vide ou SF6 : ce que les tests ne peuvent pas vous direConnaissances
 Remise de la documentation de mise en service : ce que les propriétaires doivent recevoirConnaissances
 Cycles d'investissement dans les réseaux électriques et leurs conséquences sur la demande en équipements de testConnaissances